Vender mot er vanligvis det første kuttet en ny maskinist lærer og det siste en erfaren hånd slutter å tenke på, og det er nettopp derfor det fortsatt skaper problemer. Kast et arbeidsstykke, ta en pasning over enden, og du har en flat, firkantet overflate å jobbe fra. Gjør det uforsiktig, og hver operasjon som følger arver feilen. Det som følger er hvordan vi nærmer oss ansikt på en dreiebenk i vår egen butikk: oppsettsvanene, tallene vi tar utgangspunkt i, og feilene vi ender opp med å korrigere oftest.
Hva Facing på en dreiebenk egentlig gjør
Facing fjerner materiale fra enden av et arbeidsstykke for å produsere en overflate vinkelrett på rotasjonsaksen. Verktøyet beveger seg radialt, over overflaten, i stedet for langs lengden av delen. Resultatatet er et referanseansikt: noe å sette seg mot, måle fra eller holde på i en annen operasjon.
Mesteparten av tiden er arbeidsstykket sylindrisk og holdt i en trekjeft chuck. En chuck med fire kjever eller en frontplate kommer ut når delen er uregelmessig, tynnvegget eller må slås inn riktig. Lengre aksler kjøres ofte mellom sentrene med en drivhund som bærer rotasjonen.
To ting definerer et godt ansikt. Den er flat innenfor det tegningen tillater, og den er firkantet i forhold til aksen. Finish, gradstilstand og syklustid følger alle av disse to. Et ansikt som ser lyst ut, men som går ut med noen få hundredeler av en millimeter, vil fortsatt skyve en peiling ut av linjen, så vi sjekker med en indikator i stedet for med øyet.
Vending versus vending: forskjellig fôring, forskjellig resultat
De to operasjonene blir ofte forvekslet fordi de bruker samme maskin og ofte det samme verktøyet. Forskjellen er retningen verktøyet beveger seg i forhold til arbeidet.
Slik skiller du et kutt mot en vendende kutt på maskinen. | Aspekt | Facing | Snuing |
| Verktøymating | Radial, på tvers av endeflaten | Aksial, langs lengden |
| Result | Flat flate i kvadrat til aksen | Redusert diameter, sylindrisk overflate |
| Dybde målt | Utenfor enden, langs aksen | Av diameteren, radialt |
| Overflatehastighet | Endres når verktøyet krysser ansiktet | Konstant ved en gitt diameter |
| Typisk bruk | Å kvadre en ende, rense et sagsnitt, danne en skulder | Å bringe en ytre diameter til størrelse |
Oppsett før første kutt
Nesten alle problemer vi blir spurt om starter før verktøyet berører metallet. Fem minutters forberedelse sparer en utrangert del.
- Hold overhenget kort. Grip så mye av arbeidsstykket som operasjonen tillater; hver ekstra millimeter som henger ut av kjevene legger til vibrasjoner du ikke kan kutte bort etterpå.
- Sett verktøyet på senterhøyde. Et verktøy over midten gnis og mattes raskt, ett under midten etterlater en pip i midten av ansiktet. Sjekk mot halestokkens senter med en regel eller en liten firkant.
- Tilpass verktøyet til kutteretningen. Et standard høyredreieverktøy holdt den vanlige måten kutt på innkjøringssiden, slik at du mater fra ytterdiameteren og innover med spindelen snudd mot deg.
- Lås vognen og sett sammensetningen slik at tverrglideren beveger verktøyet rett over fronten. Enhver vinkel igjen i blandingen gjør en flat flate til en kjegle.
- Fjern spånet og sørg for at verktøyet har plass til å nå midten av arbeidet uten at holderen tilsmussar chucken.
En ansiktssekvens som fungerer
Bestillingen nedenfor er det vi lærer på butikkgulvet. Den passer til manuelle dreiebenker og oversetter direkte til et CNC-program.
- Skum enden lett med spindelen i moderat hastighet og se hvor verktøyet først får kontakt. Et delvis kutt forteller deg at arbeidsstykket ikke sitter rett i kjevene eller har blitt saget i vinkel.
- Ta grovbearbeidingen fra ytterkanten mot midten, og la det være ca. 0,2 mm til 0,5 mm med lager til etterbehandling.
- Trekk inn, stopp spindelen og kontroller den totale lengden mot tegningen før du går videre. Det er langt lettere å fjerne ytterligere 0,3 mm enn å sette den tilbake.
- Ta sluttsnittet med en skarp kant, en lettere mating og samme kjøreretning, slik at finishen er konsistent over hele ansiktet.
- Stopp like ved dødpunkt på manuelle maskiner, eller programmer verktøyet til å rydde senterlinjen på en CNC, og knekk deretter kanten med en finfil eller et avgradingsverktøy mens arbeidet snur seg sakte.
Ett punkt verdt å gjenta: Når verktøyet nærmer seg aksen, faller overflatehastigheten mot null. Kutting der er nærmere gnidning enn kutting, og derfor forringes finishen ofte de siste millimeterne av ansiktet. En litt høyere spindelhastighet, en lettere mating nær midten eller konstant overflatehastighetskontroll på en CNC hjelper.
Hastigheter, matinger og skjæredybde
Tall avhenger av materiale, stivhet og verktøy, men det er disse områdene vi tar utgangspunkt i på en rimelig tett dreiebenk med hardmetallskjær.
Startverdier for en lett dreiebenk; tilpasse seg materiale, stivhet og nødvendig finish. | Parameter | Grovarbeiding | Etterbehandling |
| Kuttdybde | 0,5 mm til 2 mm | 0,1 mm til 0,4 mm |
| Fôr per omdreining | 0,1 mm til 0,25 mm | 0,05 mm til 0,1 mm |
| Spindelhastighet | Sett fra den største diameteren | Kan heves for et renere ansikt |
| Kjølevæske | Flom der tilgjengelig | Påføring av flom eller en lett børste |
Still inn spindelhastigheten fra den største diameteren du skjærer, ikke den ferdige størrelsen. For eksempel trenger en 40 mm flate og en 10 mm flate svært forskjellige turtall for å holde samme overflatehastighet, og ytterkanten er der det meste av skjæringen skjer.
Når et ansikt går galt
De fleste som står overfor feil gir seg selv i løpet av de første sekundene. Å lese overflaten mens du skjærer sparer mye gjetting.
- Skravlemerker: for mye overheng, en løs verktøystolpe, et ustøttet arbeidsstykke eller en mating som er for tung. Reduser overhenget først, og mate deretter.
- Rått eller konvekst ansikt: verktøyet er ikke i senterhøyde, eller tverrsleiden beveger seg ikke rett i forhold til aksen.
- Revet, utsmurt finish: en matt kant, eller en overflatehastighet nær midten som er for lav til å kutte rent.
- Kraftig grad i ytterkant: en slitt innsats og en matehastighet som presser i stedet for å skjære metallet.
- Pip venstre i midten: verktøyet stoppet kort for aksen, eller verktøyets nese-geometri er ikke egnet til å vende mot midten.
Hvor ansiktskvalitet dukker opp i ekte deler
Et ansikt er sjelden et mål i seg selv. På en avtrappet aksel må skulderen som bærer et lager sitte rett i forhold til tappen, eller forspenning og utløp gå ut av vinduet. På en bronsebøssing angir de vendte endene den installerte lengden og bestemmer hvordan delen sitter i huset. Giremner får begge sider maskinert slik at tykkelse og parallellitet faller innenfor toleransen før tennene kuttes. Når disse detaljene driver, forteller hele forsamlingen deg om det senere.
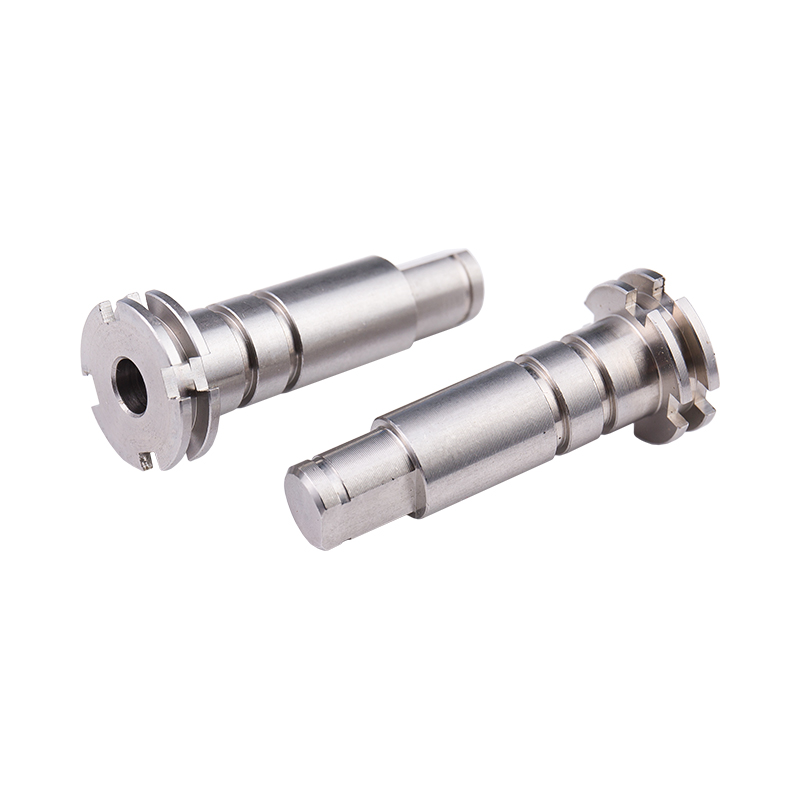 Tilpasset drevet aksel i rustfritt stål Skreddersydd aksel i rustfritt stål for motor- og lagerforbindelser, med spesifikasjoner og overflatebehandling satt til applikasjonen; skuldervendt støtter monteringsnøyaktighet. Se produkt →
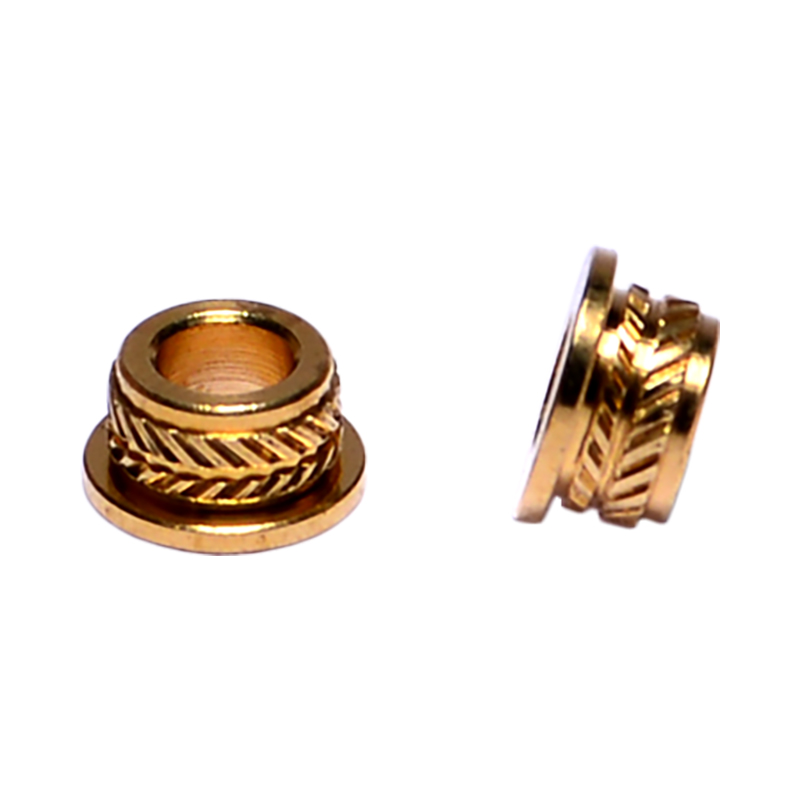 Tilpassede bronsebøssinger for B2B-produksjon Spesialtilpassede bronsebøssinger fra en produsent som tilbyr CNC-dreiing og høyvolumutgang; vendte ender hjelper til med å stille inn installert lengde og sitteplasser i husene. Se produkt →
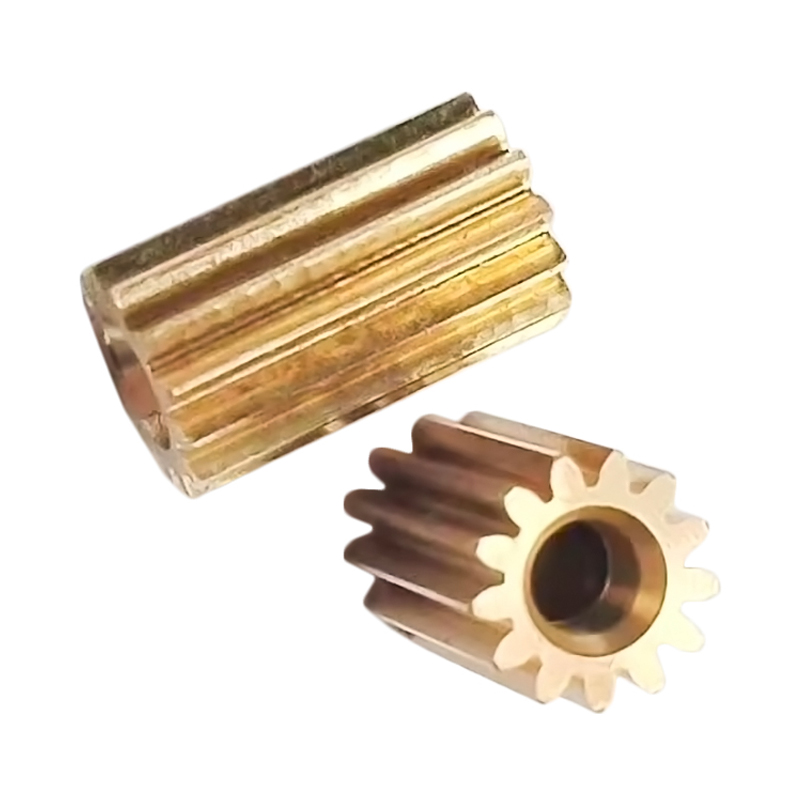 Tilpasset sporgir i messing for kraftoverføring Messingdreie cylindriske tannhjul for motordrevet kraftoverføring, behandlet til forespurte spesifikasjoner og overflatebehandling, med front som er kritisk for tykkelse og parallellitet. Se produkt →
Dette er grunnen til at vi behandler ansikt som et metrologisk trinn i stedet for et grovt trinn. Delene som forlater våre vendeceller, fra avtrappet akselarbeid til små festemidler, kontrolleres for retthet og lengde i stedet for bare å måle diameter. Teamet vårt har skrevet opp den bredere tilnærmingen i hvordan dimensjonal nøyaktighet holdes over en produksjonskjøring , og den motstående operasjonen er det første stedet disiplinen starter.
Vaner som holder ansiktene flate
Verktøyliv og tålmodighet betyr mer enn noen enkelt setting. Hold en ekstra innsats eller et nyslipt verktøy innen rekkevidde, slik at en matt kant aldri blir en grunn til å gjøre ansiktet dårlig. Ta den ekstra passeringen på en lettere dybde i stedet for å tvinge et tungt kutt som avleder arbeidsstykket. La aldri chucknøkkelen ligge i chucken, hold filhåndtaket i hånden og vekk fra den snurrende chucken, og fjern lange trevlete spåner med en krok eller en børste i stedet for med hanskebelagte fingre. Små vaner som disse er det som gjør et butikkgulv rolig, og rolige operatører kutter bedre ansikter.
Å vende på en dreiebenk er en enkel idé utført med mange små avgjørelser: hvor mye som henger ut av kjevene, hvor verktøyet sitter i forhold til midten, hvilken vei det går, og hvor mye lager du legger igjen for den siste passeringen. Få de riktige og operasjonen tar minutter og holder toleranse uten oppstyr. Ta dem feil og feilen følger delen hele veien til montering. Hvis et ansikt på en av komponentene dine fortsetter å gå utenfor spesifikasjonene, send oss tegningen og et bilde av overflatefinishen, så vil vi fortelle deg hva vi ville endret i oppsettet.