Vender mot er en av de vanligste operasjonene som utføres på en dreiebenk, men den får sjelden den oppmerksomheten den fortjener. Enkelt sagt fjerner facing materiale fra enden av et roterende a...
LES MERIkke-standard karbonstålbolter Manufacturer
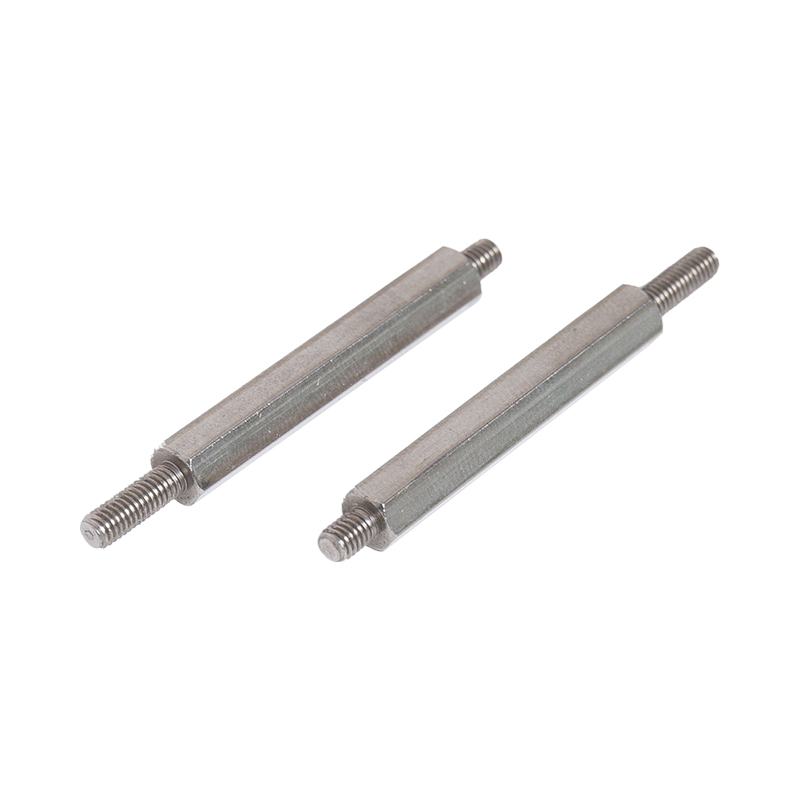
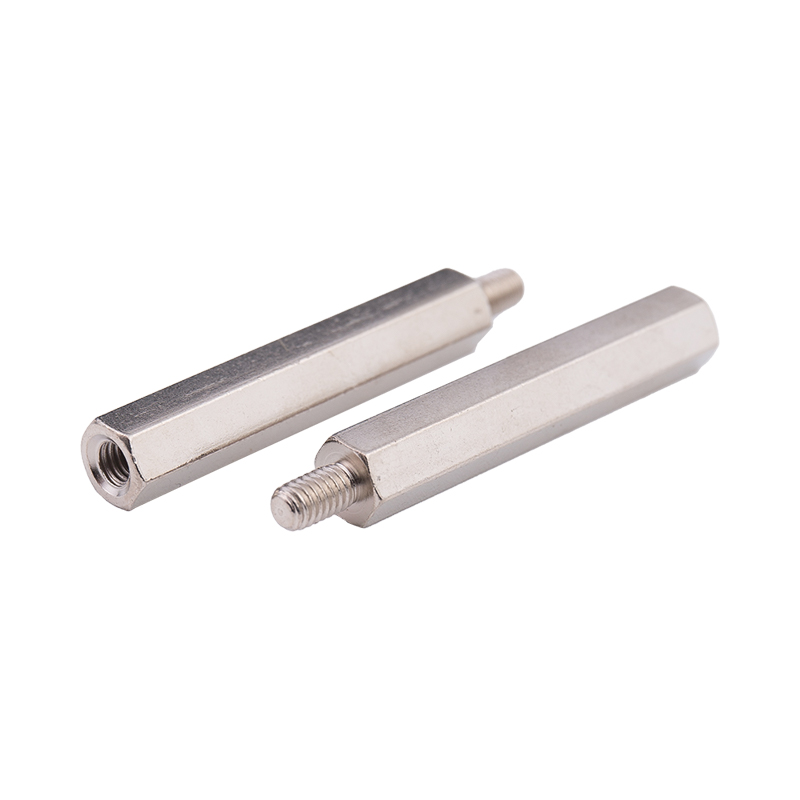
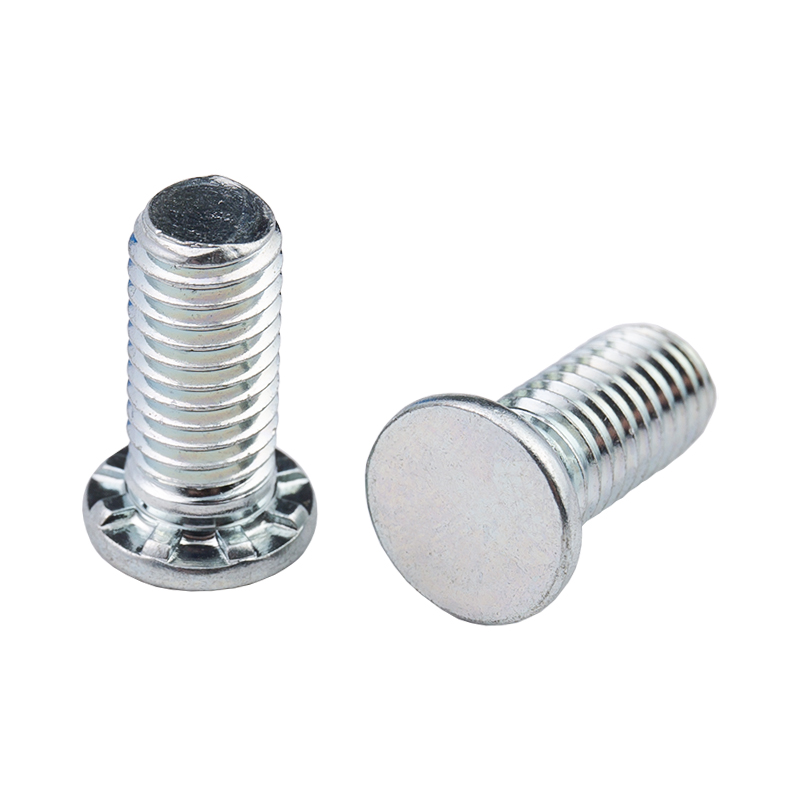
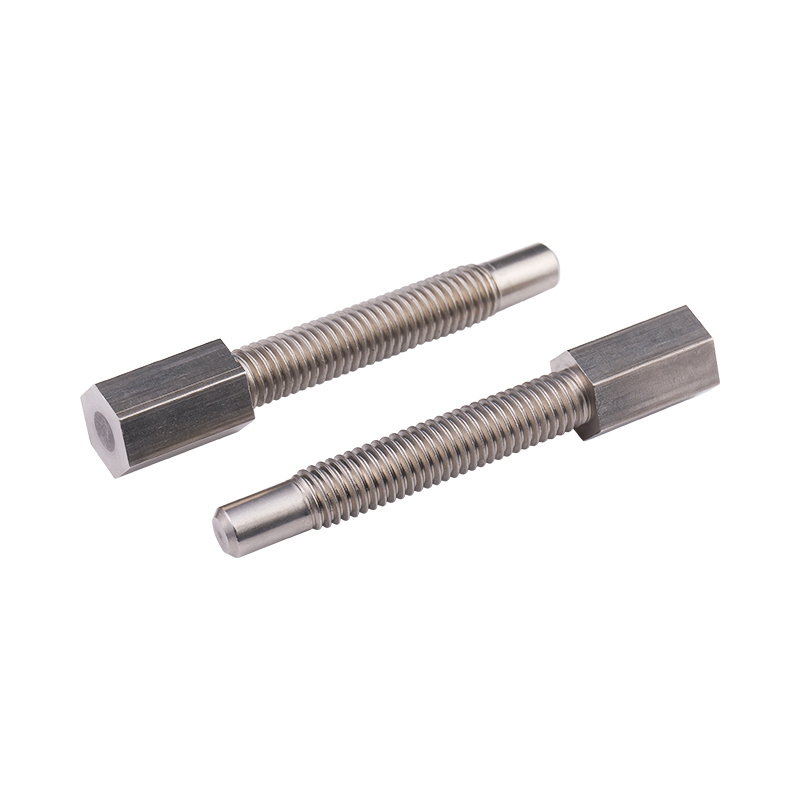
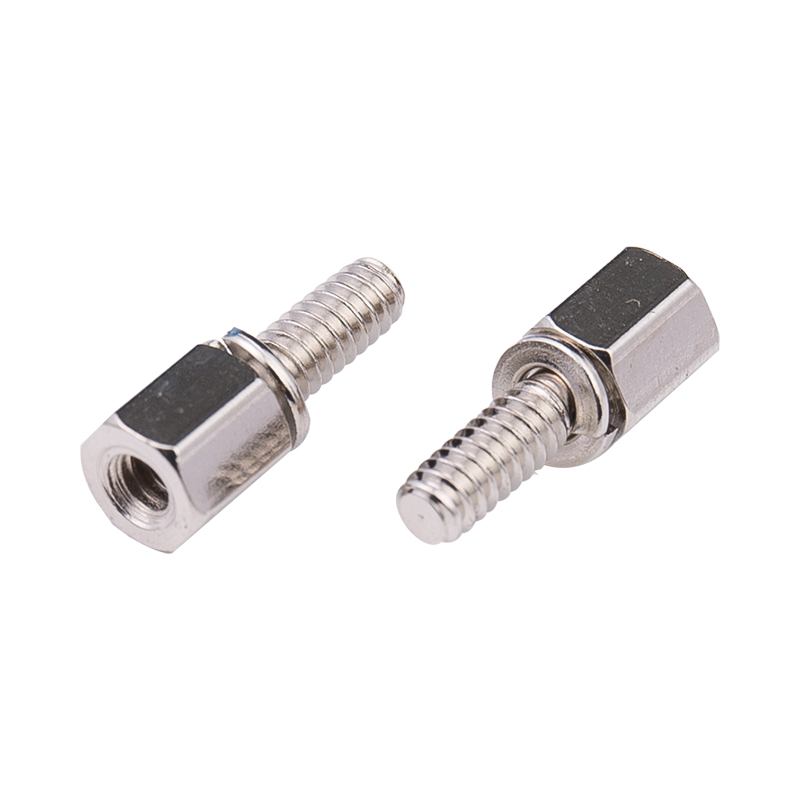
Ikke-standard karbonstål bolter er laget av karbonstål trådstenger og tåler høye nivåer av strekk og skjærkrefter, og gir pålitelige festeløsninger i tøffe bruksområder der strukturell integritet er kritisk. Kjent for sin styrke og enkle bearbeidbarhet, er karbonstål det primære materialet som brukes til å lage disse stenderne. Karbonstål gir sterke festeløsninger egnet for en rekke industrielle miljøer. Velg karbonstål av høy kvalitet basert på ønskede mekaniske egenskaper og brukskrav. I henhold til behovene til spesifikk design og bruk, endres deler av eller hele strukturen, størrelsen, utseendet og materialet osv. for å oppnå det spesifikke formålet med festing.
Vi har vår egen Ikke-standard karbonstålbolter factory in China, so we can OEM/ODM standard and non-standard fasteners, Precision Hardware Parts and accessories. We export and wholesale Ikke-standard karbonstålbolter since 2006.
Om
Kunshan Hong Yong Sheng Precision Hardware Products Co.,Ltd.
Kunshan Hong Yongsheng Precision Hardware Products Co., Ltd. ble etablert i september 2006, er en profesjonell China Ikke-standard karbonstålbolter manufacturer og fabrikk, produksjon av ulike typer presisjonsdeler, PEM-serien med standard festemidler, ikke-standard deler av tilpasset bedrift, selskapets produksjonsutstyr importert fra Japan CNC datamaskin numerisk kontrollerte dreiebenker, Taiwan CAM walking kniv type høypresisjon automatisk dreiebenker, og ulike typer hjelpeutstyr, presisjon testing utstyr, totalt mer enn 100 enheter, månedlig produksjon på opptil 5 millioner stykker. Våre produkter brukes på mange felt som elektronisk kommunikasjon, dataskjermer og chassis, bildeler, 3C husholdningsapparater, medisinsk utstyr, pneumatisk maskineri, sportsutstyr, møbler, belysning, romfart, militær, solcelle, intelligent industri og så videre, og vi har den tekniske evnen til å utvikle nye produkter.
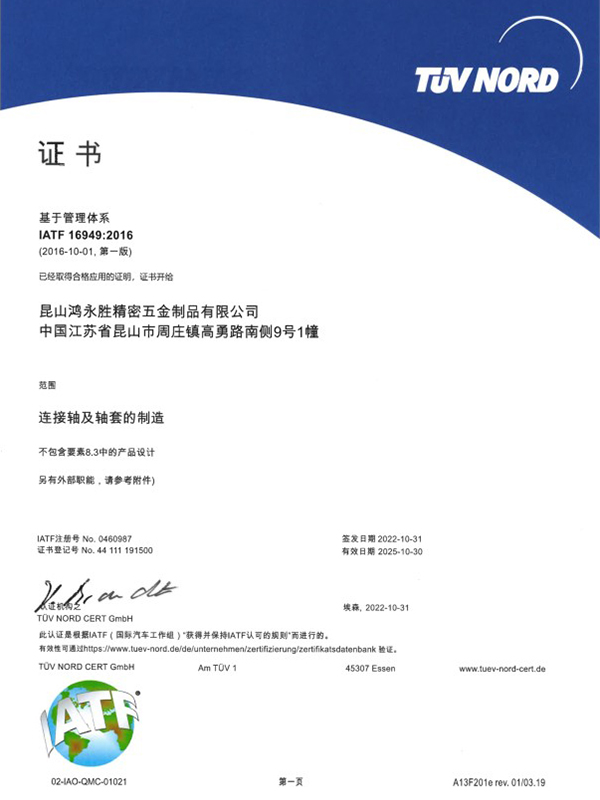
Selskapet har oppnådd to sertifikater for styring av kvalitetssystem i henhold til ISO9001:2015 og IATF16949:2016.
I dag har selskapet vært for Japan, Sverige, USA, Singapore, Malaysia, Hong Kong og Pearl River Delta og mange andre kunder for å tilby tjenester, nå er de viktigste kundene: Japan Sharp (SHARP), Japan SMC, Japan Panasonic (Panasonic), den svenske bilen VOVOL, etc., alle anleggsmidler investering på mer enn 30 millioner dollar, velkommen venner fra alle samfunnslag til fabrikken for å besøke, studere, konsultere og komme! Vi ønsker venner fra alle samfunnslag velkommen til å besøke fabrikken vår, undersøke, konsultere og komme til oss for prøvebehandling.
Vi ser frem til å etablere et godt forretningssamarbeid med deg med gjensidig tillit og gjensidighet!
Hedersbevis
Nyheter
-
-
Hva er en hylse i rustfritt stål og hvorfor den er laget på bestilling A hylse i rustfritt stål er en presisjonsmaskinert sylindrisk beslag som kombinerer en rørformet kropp med en formet...
LES MER -
Å bore riktig hull er et av de mest grunnleggende trinnene i enhver presisjonsmontering. Enten du installerer en enkel skrue, forbereder et gjenget hull eller monterer en naglemutter, bestemmer ...
LES MER -
Ikke-standard tilpassede festemidler for spesialiserte industrielle krav Standard skruer og festemidler er egnet for mange generelle monteringsapplikasjoner, men moderne industrielt utstyr kreve...
LES MER
Ikke-standard karbonstålbolter Industry knowledge
Hvilke produksjonsprosesser er involvert i å produsere ikke-standard karbonstål pigger ?
Produksjonsprosessene involvert i å produsere ikke-standard karbonstål stender inkluderer vanligvis:
Wire Drawing: Prosessen starter med å trekke karbonståltrådstenger gjennom en serie dyser for å redusere diameteren og oppnå ønsket trådstørrelse. Dette trinnet sikrer ensartethet og konsistens i diameteren på ledningen.
Kutting: Den trukket ledningen kuttes deretter i passende lengder basert på spesifikasjonene til tappene som produseres. Presisjonsskjæring sikrer at hver tapp er ensartet i størrelse og oppfyller dimensjonskrav.
Heading: I dette trinnet varmes de kuttede trådlengdene opp til en passende temperatur og formes deretter til hodeformen til tappen ved hjelp av en styremaskin. Hodeformen kan variere avhengig av de spesifikke designkravene til tappene.
Gjengerulling: Deretter lages den gjengede delen av tappen ved å rulle den oppvarmede og dannede tråden mellom dyser med matchende gjengeprofiler. Denne prosessen produserer nøyaktige og presise gjenger på tappene, noe som sikrer riktig inngrep med sammenkoblende komponenter.
Varmebehandling: Noen stendere i karbonstål kan gjennomgå varmebehandling for å forbedre deres mekaniske egenskaper, for eksempel å øke hardheten eller forbedre styrken. Varmebehandlingsprosesser som bråkjøling og temperering kan brukes basert på de ønskede egenskapene til sluttproduktet.
Overflatebehandling: Avhengig av applikasjonskravene, kan ikke-standard karbonstål stender gjennomgå overflatebehandlinger som belegg eller plettering for å forbedre korrosjonsmotstanden, forbedre estetikken eller gi ekstra funksjonalitet.
Hva er den anbefalte installasjonsprosessen for ikke-standard karbonstål stendere?
Før installasjon, sørg for at de sammenkoblede overflatene er rene, fri for rusk og riktig justert. Dette preparatet bidrar til å sikre optimal kontakt mellom tappen og de sammenkoblede komponentene.
Om nødvendig, bor pilothull i sammenkoblingskomponentene for å tilpasse tappens diameter. Diameteren og dybden på pilothullene skal samsvare med spesifikasjonene for tappene som brukes.
Sett inn ikke-standard karbonstål pigger inn i de forberedte pilothullene, og forsikre deg om at de er helt på plass og riktig justert. Bruk et egnet verktøy, for eksempel en skiftenøkkel eller boltetrekker, for å stramme tappene godt på plass.
Påfør det anbefalte momentet på tappene med en momentnøkkel eller lignende verktøy. Se produsentens spesifikasjoner eller tekniske retningslinjer for å bestemme riktige dreiemomentverdier for den spesifikke applikasjonen.
Etter installasjon, kontroller at tappene er godt festet og riktig justert. Se etter tegn på feiljustering eller feil inngrep, og foreta nødvendige justeringer etter behov.
Utfør en siste inspeksjon av de installerte stenderne for å sikre at de oppfyller de nødvendige standardene og spesifikasjonene. Kontroller at festesystemet er robust og i stand til å motstå de forventede belastningene og miljøforholdene.
Hold detaljert oversikt over installasjonsprosessen, inkludert dreiemomentverdier, inspeksjonsresultater og eventuelle avvik fra standardprosedyrene.
Hvis du er interessert i våre produkter, vennligst kontakt oss
Kunshan Hong Yong Sheng Precision Hardware Products Co.,Ltd. All Rights Reserved. OEM/ODM Ikke-standard karbonstålbolter Manufacturer