Facing er vanligvis den første operasjonen en ny maskinist lærer, og det er ofte den som i det stille avgjør om en del er god eller skrap. Hvis du har sett et verktøy bevege seg rett over enden av et spinnende arbeidsstykke og etterlate en flat, jevn overflate, har du allerede sett ansikt på en dreiebenk i aksjon. Det som ser enkelt ut krever mer omtanke enn de fleste forventer: verktøyhøyde, materetning, skjærehastighet og arbeidsholding vises i den ferdige overflaten.
Denne veiledningen dekker den praktiske siden av belegg på manuelle dreiebenker og CNC dreiebenker, fra oppsett av jobben til feilsøking, og avsluttes med detaljene som betyr noe når en flat flate skal ha en toleranse i produksjonen.
Hva Facing på en dreiebenk faktisk gjør
Facing reduserer lengden på et arbeidsstykke og gir en flat overflate vinkelrett på rotasjonsaksen. Arbeidsstykket dreier mens et enkeltpunktsverktøy mates over endeflaten, vanligvis fra ytre diameter mot midten, eller omvendt. Den vinkelrette matingen er nøkkelforskjellen fra dreiing, der verktøyet beveger seg parallelt med aksen og reduserer diameteren i stedet.
I en butikk gjør facing flere jobber samtidig:
- Skaper en ren, firkantet datumflate som senere operasjoner kan måles fra.
- Kvadrater den sagede eller grove enden av stangen slik at delen har en kjent lengde.
- Fjerner den fillete kanten etterlatt av en båndsag eller et skilleverktøy.
- Klargjør enden for senterboring, fasing eller gjenging.
Fordi så mye avhenger av det, skyver et ansikt som ikke er kvadratisk, avsmalnet eller skjev feil inn i hvert påfølgende trinn.
Oppsett for et rent snitt
De fleste problemer som står overfor er oppsettsproblemer i forkledning. Før du berører matehendelen, ta vare på noen grunnleggende ting.
Arbeidsfeste og overheng
Grip arbeidsstykket så nært chuckkjevene som operasjonen tillater, og hold den ustøttede lengden kort. På tynne skiver eller ringer slår en lett pass med en skånsom mating et kraftig kutt som fjærer delen vekk fra verktøyet. Hvis ansiktet er den eneste funksjonen som maskineres, vil en myk kjeve eller en enkel armatur ofte gjøre mer for nøyaktigheten enn noen endring av skjæreparameterne.
Verktøyhøyde på midten
Sett verktøyspissen nøyaktig på spindelens senterlinje. Et verktøysett over midten etterlater en liten knott i midten av ansiktet; satt under midten, gnir den, skyver verket og gir en ru, arbeidsherdet overflate. En sentermåler, en stållinjal som er klemt mellom verktøy og arbeid, eller en måleklokke på kryssglideren vil bringe deg nær, og et lett prøvekutt bekrefter det.
Verktøyvalg og geometri
Høyre og venstre verktøy mates i motsatte retninger, så pass verktøyet til retningen du har tenkt å kjøre og sørg for at skjærekanten, ikke flanken, griper inn i arbeidet. Hold verktøyoverhenget på et minimum som gjør jobben klar. Positiv rakegeometri passer til lettere maskiner, en liten neseradius gir en finere finish, men en svakere spiss, og en større radius øker skjærekreftene nok til å skravle på slanke deler.
Vender inn eller ut
Fôrretning er en avgjørelse verdt å ta bevisst i stedet for av vane.
- Vender utover (senter til ytre diameter): kuttet starter nær midten og beveger seg utover. Verktøyet kommer rent ut av arbeidet i ytterkanten, noe som ofte forbedrer finishen på den lukkende delen av flaten og skyver graten til ytterdiameteren, hvor en fil eller avfasning lett fjerner den.
- Vender innover (utvendig diameter mot midten): verktøyet går inn i ytterkanten og avslutter i midten. Dette er ofte foretrukket når en grad nær boringen er lettere å håndtere, eller når en etterfølgende senterboring vil fjerne dette materialet uansett.
Mange maskinister røsker mot midten og tar sluttpasset utover. Uansett hvilken retning du velger, hold den konsistent over en batch slik at ansiktene forblir utskiftbare.
Hastigheter, matinger og skjæredybde
En finurlighet ved å møte er at overflatehastigheten endres når verktøyet beveger seg. Ved den ytre diameteren går arbeidet raskest; nær sentrum beveger den seg knapt i det hele tatt. På en manuell dreiebenk med fast turtall betyr det at felgen ofte kuttes for fort og midten for sakte. Å redusere spindelhastigheten litt og lette matingen på sluttpasset gir vanligvis et mer konsistent ansikt.
Omtrentlig startpunkt for vendende passeringer i bløtt stål med karbidverktøy; juster for maskinstivhet, innsatskvalitet og arbeidsstykkemateriale. | Pass | Kuttdybde | Feed | Overflatehastighet | Formål |
| Grovarbeiding | 1,0 til 2,5 mm | 0,15 til 0,30 mm/rev | 120 til 180 m/min | Fjern lager og den sagede enden |
| Halvfinish | 0,3 til 0,8 mm | 0,10 til 0,20 mm/rev | 150 til 200 m/min | Riktig flathet og lengde |
| Etterbehandling | 0,05 til 0,20 mm | 0,05 til 0,12 mm/rev | 180 til 250 m/min | Endelig finish og datumflate |
Vanlige problemer og hvordan du fikser dem
- En knott eller pip i midten. Nesten alltid verktøyhøyde. Tilbakestill spissen på midten og ta en ny pasning.
- Avsmalnende eller et diskret ansikt. Kontroller innretting av bakstokken på akselarbeid, slitasje i tverrsleiden og sammensetningen, og verktøyavbøyning på lange overheng.
- Chatter eller en mønstret finish. Forkort verktøyoverhenget, støtt arbeidsstykket bedre, slipp hastigheten litt eller endre neseradius.
- En grov, revet finish. Vanligvis en matt kant, for tung fôring, eller en hastighet som verken passer til materialet eller innsatsen.
- Grader på kanten. Legg til en liten avfasning eller en lett avgrading som en del av operasjonen i stedet for som en ettertanke.
Anvendt på en CNC dreiebenk
På en CNC dreiebenk er geometrien til kuttet den samme; bare kontrollen av den endres. Noen få punkter er verdt å huske.
- Facing-pasninger er programmert som en rett bevegelse langs X-aksen ved en fast Z, eller som en hermetisk vendt syklus som G72 på mange Fanuc-stil kontroller.
- Konstant overflatehastighet (G96) holder en jevn skjærehastighet når verktøyet nærmer seg sentrum. Par den med en klemme for maksimal spindelhastighet, ellers raser spindelen ettersom diameteren krymper.
- Mating per omdreining holder sponbelastningen konsistent uavhengig av diameter.
- Et separat lett etterbehandlingspass, ofte 0,1 til 0,2 mm, gir en forutsigbar finish og flathet.
Repeterbarhet er den virkelige fordelen, og den avhenger fortsatt av korrekte verktøyforskyvninger og en bekreftet første del. Å kjøre avtrappede sjakter er et godt eksempel på hvor dette lønner seg.
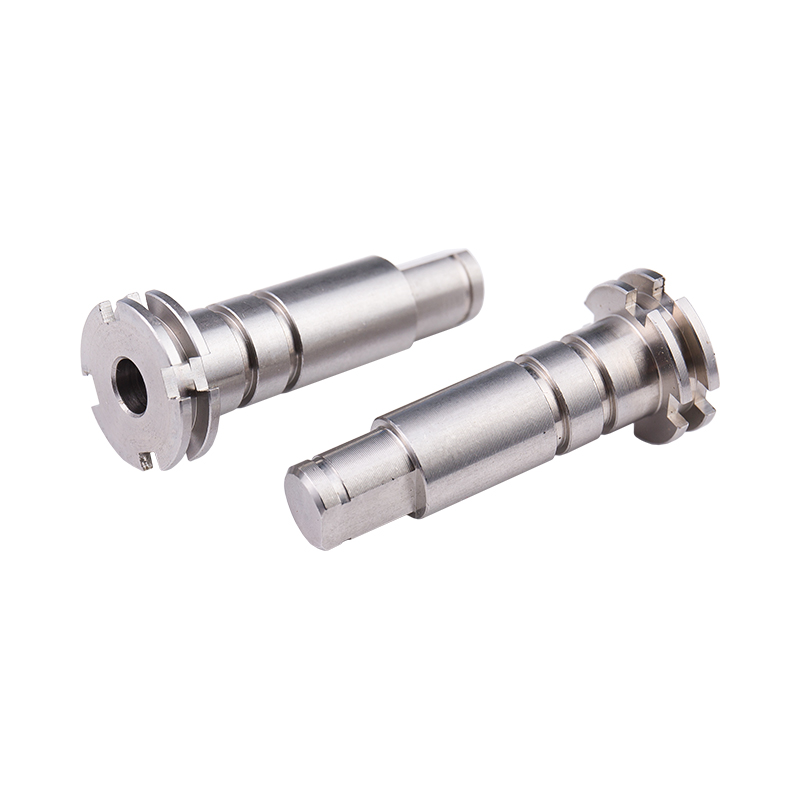 Tilpasset drevet aksel i rustfritt stål En skreddersydd akseltrinn i rustfritt stål for motor-, lager- eller tilbehørstilkobling, verdt å vurdere for repeterbar produksjon av trinnet aksel og nøyaktighet av drivkomponenter. Se produkt →
Hvorfor ansiktet ofte betyr mer enn diameteren
På deler som stables, seter eller spinner, er endeflaten referansen alt annet er målt fra. Optiske skaft er en god illustrasjon: ansiktet må være flatt og firkantet slik at monteringen sitter riktig, uten at det er utløp på skulderen. Den samme logikken gjelder for ventilhus, giremner og drivkomponenter, der noen mikrometer med flatefeil blir til støy, vibrasjoner eller for tidlig slitasje nedstrøms. Det er en stor del av hvordan dimensjonsnøyaktigheten holdes under kontroll i volumproduksjon.
 Tilpasset optisk aksel i rustfritt stål med spor En dreid optisk aksel i rustfritt stål med spor for bevegelige leddkomponenter, laget etter tilpassede spesifikasjoner; verdt å sjekke hvor firkantede endeflater betyr noe. Se produkt →
Parende ansikter på bøssinger og hus
Bøsninger viser den andre siden av mynten. En flenset eller vanlig bronsebøssing presses inn i et hus og bærer en roterende aksel, så begge endeflatene må være firkantet i forhold til boringen og fri for hevede grader. En grad igjen på en endekant kan stoppe bøssingsetet helt, noe som fjerner klaringen og viser seg senere som varme og slitasje. En ren pasning etterfulgt av en lett avfasing koster nesten ingenting og forhindrer det helt.
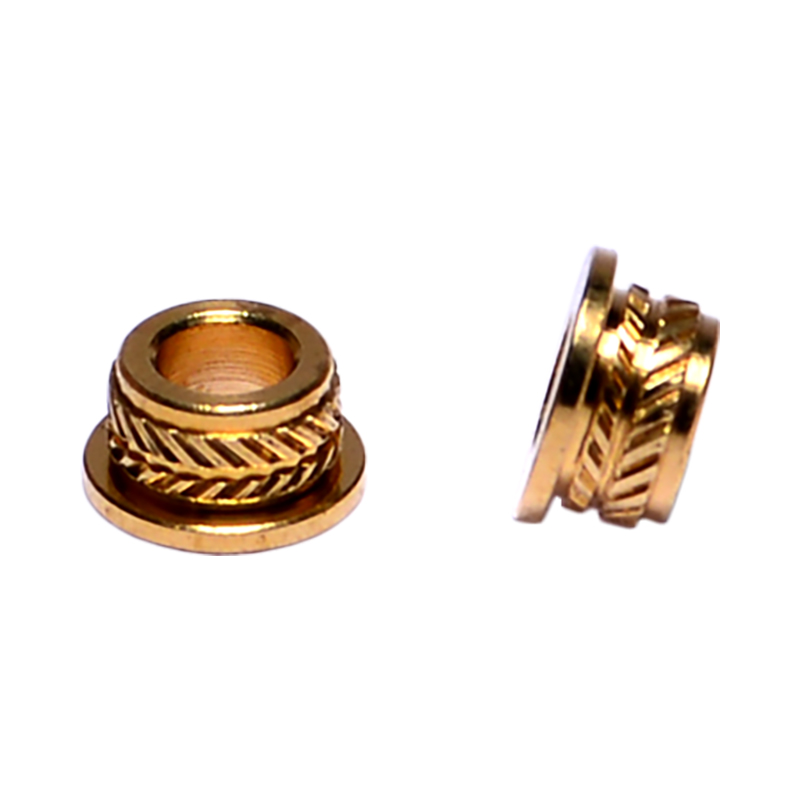 Tilpassede bronsebøssinger for B2B-produksjon Et bronsegjennomføringsalternativ tilpasset for business-to-business behov; verdt å se når nøyaktighet, gradfrie flater og rene overflater er viktige i hus og akselsammenstillinger. Se produkt →
Sjekkliste før neste ansiktsklipp
- Bekreft at arbeidsstykket er godt grepet med minimum overheng.
- Sett verktøyspissen nøyaktig på midten og kontroller den med et testkutt.
- Hold verktøyoverhenget til den korteste lengden som klarer jobben.
- Bestem materetningen før du starter og hold deg konsekvent gjennom partiet.
- Grovt tung, ta deretter en lett avslutningspasning for flathet og finish.
- Sjekk ansiktet med en rett kant eller indikator, ikke bare med øyet.
- Bryt kanten med en liten avfasing eller avgrading før delen forlater maskinen.
Å møte belønner tålmodighet mer enn makt. Sett verktøyet på midten, hold oppsettet stivt, og la en lett etterbehandling gjøre jobben, og ansiktet vil være flatt, repeterbart og klart for den neste operasjonen.
Kunshan Hong Yong Sheng Precision Hardware Products maskinerer og støper deler av akkurat denne typen, fra akselkjerner og foringer til festemidler og sprøytestøpte komponenter. Hvis du har en tegning der en vendt ende må holde en toleranse, snakker ingeniørene våre gjerne gjennom hvordan den ville gått i produksjon.