Å vende på dreiebenken er en av de operasjonene som ser enkle ut til en flate er tom eller dellengden avviker. I butikken vår behandler vi det som den første sjansen til å etablere et pålitelig datum og sette tonen for hvert senere kutt. Arbeidsstykket roterer, et enkeltpunktsverktøy beveger seg på tvers av enden, og en flat overflate vises der et sagkutt eller grovt materiale pleide å være. Godt utført, det ansiktet er rent, rett i forhold til aksen og klar for boring, dreiing eller inspeksjon.
Det er også en praktisk operasjon å forstå fordi så mye avhenger av det. En vendt ende kan lokalisere en del i en armatur, gi en skulder for et lager, eller ganske enkelt bringe et emne til riktig lengde. Når ansiktet er rett, starter neste operasjon fra en kjent referanse. Når det ikke er det, medfører hver senere måling litt usikkerhet.
Hva Vender mot på dreiebenken faktisk gjør
Facing er en dreiebenkoperasjon som produserer en flat overflate på enden av et roterende arbeidsstykke. Skjæreverktøyet mates vinkelrett på spindelaksen, over flaten i stedet for langs lengden. På en manuell dreiebenk betyr det vanligvis å koble inn kryssglideren; på en CNC dreiebenk er det en X-aksebevegelse med verktøyet plassert i riktig Z-dybde. Resultatet er en flate som er kvadratisk i forhold til delens senterlinje og en lengde som kan kontrolleres innenfor toleransen jobben krever.
Operasjonen forveksles ofte med dreiing, men de to løser forskjellige problemer. Dreiing reduserer diameteren og skaper sylindriske overflater når verktøyet beveger seg parallelt med aksen. Facing kontrollerer enden av delen: den fjerner sagmerker, firkanter en skulder, etablerer et senter for boring og bringer den totale lengden til størrelse. I mange arbeidsflyter er facing det første snittet og den siste kontrollen, først for å lage et datum og sist for å bekrefte at delen ikke er for lang.
Sette opp et rent snitt
De fleste problemer begynner før verktøyet berører verket. Arbeidsstykket trenger sikker arbeidsfeste med minimalt overheng; en chuck eller spennhylse som lar delen bevege seg vil produsere et ansikt som er avsmalnet eller skravlet. Verktøyhøyden er like viktig. Hvis verktøyet sitter over midten, kan det gni og etterlate en liten nudd i midten; hvis den sitter under midten, kan kanten grave seg inn eller slites raskt. Å sette verktøyet på midten er et lite trinn som sparer mange finishproblemer.
Hastighet, mating og skjæredybde bør samsvare med materialet og innsatsen. En lett avslutningspasning ved moderat mating gir vanligvis et bedre ansikt enn et kraftig kutt som avleder delen. Kjølevæske hjelper med sponevakuering og temperaturkontroll, spesielt på rustfritt stål og legert stål. For manuelt arbeid, en jevn kryssmatingshånd og en jevn dybde av skjæremateriale; for CNC-arbeid skal programmet tillate en ren inn- og utgang slik at verktøyet ikke etterlater et vitnemerke i midten eller ytterkanten.
Manuell og CNC-belegg i praksis
På en manuell dreiebenk kontrollerer operatøren kryssmatingen for hånd og overvåker brikken og overflaten. På en CNC dreiebenk er den samme geometrien definert av programmet, men prinsippene endres ikke: riktig verktøyposisjon, passende skjæredata og et stabilt oppsett. CNC-belegg kan repeteres når prosessen er bevist, og det er grunnen til at produksjonsdeler ofte bruker en fast overflatesyklus før andre funksjoner maskineres.
Vender og snur side om side
Vending og vending er komplementære, ikke utskiftbare. Tabellen nedenfor holder den grunnleggende mekanikken klar.
Facing og dreiing er komplementære dreiebenkoperasjoner; tabellen sammenligner deres grunnleggende mekanikk og tiltenkte resultater. | Drift | Verktøymating | Primært resultat | Typisk bruk |
| Facing | Vinkelrett på spindelaksen | Flat endeflate og kontrollert lengde | Kvadrere lager, sette et datum, fullføre en slutt |
| Snuing | Parallelt med spindelaksen | Sylindrisk overflate og redusert diameter | Lage skaft, skuldre og utvendige profiler |
Verktøy, finish og detaljene som betyr noe
Verktøygeometri har en direkte effekt på ansiktet. Et skarpt innlegg med riktig neseradius og blyvinkel kan skjære materialet rent; en slitt kant har en tendens til å gni, polere eller etterlate en revet overflate. For mykere materialer som aluminium eller kobber hjelper en positiv rake og skarp kant til å kontrollere oppbygd kant. For stål og rustfritt stål må innsatskvaliteten og belegget samsvare med skjærehastigheten og den avbrutte karakteren til noen motstående kutt.
Når et ansikt må ha en stram lengde eller rettighetstoleranse, fortjener inspeksjon den samme oppmerksomheten som kuttet. Vi er avhengige av konsekvent oppsett og målingsdisiplin, omtrent som tilnærmingen beskrevet i vår artikkel om hvordan vi sikrer dimensjonsnøyaktighet . En overflate er kun nyttig hvis den måles mot riktig datum og kontrolleres før neste operasjon starter.
Overflater har også betydning i deler som trappetrinn og stålforinger, der en firkantet skulder eller kontrollert lengde påvirker monteringen. Et rent ansikt kan være forskjellen mellom et lager som sitter riktig og et som sitter litt av.
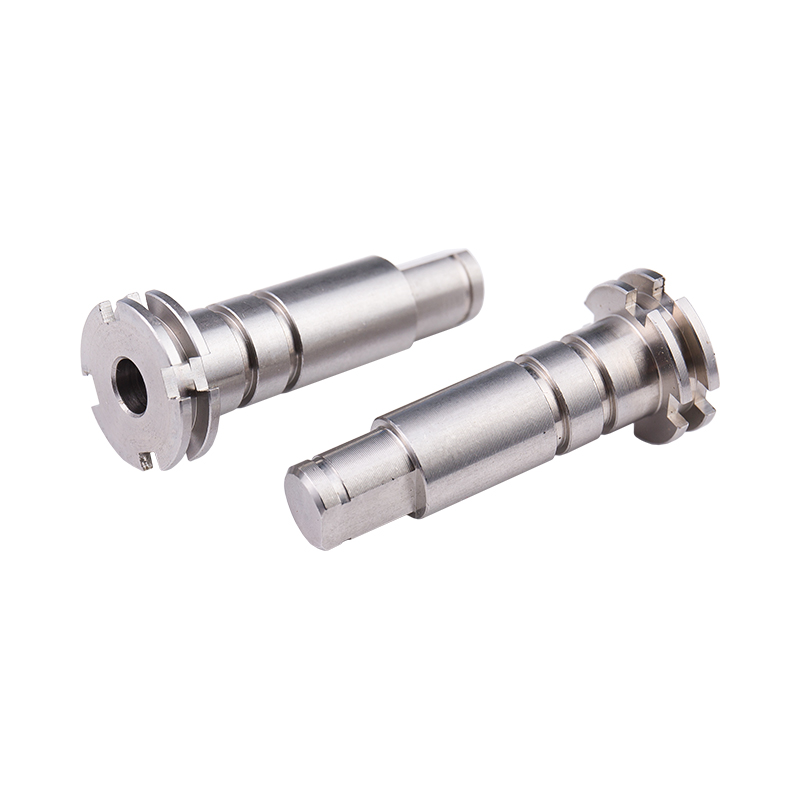 Tilpasset drevet aksel i rustfritt stål En spesialbearbeidet aksel i rustfritt stål for tilkobling av motorer, lagre og tilbehør, egnet for akselmonteringer med trinn hvor overflater med overflate påvirker sete og justering. Se produkt →
 Tilpassede stålbøssinger og bøssingtyper En rekke tilpassede stålforinger, inkludert flensede, T-, koniske og runde typer, for slitasjebeskyttelse og pålitelige sitteplasser i maskinerte sammenstillinger. Se produkt →
Selv et enkelt ansikt har mye informasjon. Den forteller deg om verktøyet er i midten, om delen er stiv, og om skjæredataene er i riktig område.
Vanlige problemer og enkle rettelser
- En knott i sentrum. Verktøyet er sannsynligvis over midten eller matingen stoppet før verktøyet nådde senterlinjen. Tilbakestill verktøyets høyde og vis gjennom midten med en lett pass.
- Skravling eller et bølget ansikt. Kontroller arbeidsstykkeoverheng, chucktrykk og verktøyoverheng. Reduser skjæredybden eller juster hastighet og mating for å bevege deg bort fra skravlingssonen.
- Dårlig overflatefinish. En matt kant, for høy mating eller utilstrekkelig kjølevæske kan alle etterlate et ru ansikt. Prøv et nytt innlegg, en mindre feed eller et sluttpass.
- Ansiktet er ikke firkantet. Arbeidsstykket er kanskje ikke plassert riktig i chucken eller spennhylsen, eller maskinen kan ha et innrettingsproblem. Kontroller arbeidsholdingen på nytt og angi delen hvis toleransen er stram.
- Grader i ytterkant. En liten avfasning eller en nøye kontrollert utgangsbevegelse kan forhindre skarpe grader som forstyrrer håndtering eller montering.
Kvalitetssjekker etter ansikt
Etter kuttet, sjekk det grunnleggende før delen forlater maskinen. Total lengde er vanligvis den første målingen; en skyvelære eller mikrometer gir en rask avlesning, mens en høydemåler på en overflateplate er bedre for stramme toleranser. Planhet kan kontrolleres med en rettkant eller på en overflateplate, og retthet til aksen kan verifiseres med en måleur. På deler med skulder bør ansiktet og skulderen sjekkes sammen fordi den ene kan se bra ut mens den andre er ute av forhold.
Overflatefinish er både en visuell og en funksjonell sjekk. Et ansikt som ser matt ut kan fortsatt være innenfor toleransen, men en revet eller utsmurt overflate kan signalisere verktøyslitasje eller et problem med skjæredata. Avgrading skal følge med fronten når kanten skal håndteres eller monteres. I produksjon er den beste fasadeprosessen den som forblir konsistent fra første del til siste, så verktøylevetid og størrelsesslitasje bør spores i stedet for å oppdages ved sluttinspeksjon.
Å vende på dreiebenken er en grunnleggende ferdighet og en produksjonsstift. Den skaper referanseflaten som mange andre operasjoner er avhengige av, og den styrer lengden som avgjør om en del passer. Enten arbeidet er en engangsreparasjon i en manuell dreiebenk eller en gjentatt CNC-jobb, er reglene de samme: sikre delen, sett verktøyet på midten, velg fornuftige skjæredata og mål resultatet. Hvis du planlegger en komponent som trenger et rent ansikt, en firkantet skulder eller en tett kontrollert lengde, snakker teamet vårt gjerne gjennom geometrien og toleransene før den første brikken kuttes.