Flathet og retthet sitter side om side på nesten alle GD&T-veggkart, begge tilhører formfamilien, og ingen av dem trenger et datum. Det er nettopp derfor de blir byttet på tegninger. I butikken vår kommer spørsmålet vanligvis med et trykk på: flathet har blitt kalt ut på en flate som bare trenger å være rett, eller retthet har blitt kalt ut på en overflate som må tette mot en pakning.
Det som følger er den fungerende versjonen av sammenligningen, skrevet fra siden av benken der delen faktisk er maskinert og målt i stedet for fra lærebokdefinisjonen.
Det korte svaret: én linje eller én flate
Retthet begrenser hvor langt en enkelt linje kan vandre, enten et linjeelement på en overflate eller den avledede medianaksen til en sylinder. Flathet begrenser hvor langt en hel overflate kan vandre, i alle retninger samtidig.
En nyttig måte å holde forholdet i hodet på er dette: flathet er retthet påført over en hel overflate. Hvis et ansikt er genuint flatt, er hver linje du kan tegne på det rett, så flathet innebærer retthet. Det motsatte holder ikke. En vridd plate kan være rett langs hver enkelt linje du sjekker og fortsatt svikte flatheten, fordi linjene er rette, men de er ikke i samme plan. Flathet er den strengere kontrollen, og de to er aldri utskiftbare.
Hva retthet faktisk styrer
Retthet kommer i to smaker, og de oppfører seg ganske forskjellig når delen når maskinen.
Overflatens retthet
Toleransesonen er to parallelle linjer med en avstand t fra hverandre. Hvert linjeelement på overflaten som ligger i retningen forklaringen gjelder, må falle mellom dem. Detaljene som blir savnet er at overflaterettheten er retningsbestemt: en maskinert plate kan passere en retthetskontroll langs lengden og fortsatt bøyes over bredden, fordi forklaringen aldri så slik ut. Hvis hele ansiktet trenger kontroll, er det flathet, ikke retthet.
Akseretthet
Brukt på en funksjon av størrelse, kontrollerer rettheten den avledede medianlinjen til en aksel, tapp, tapp eller hull. Sonen blir en sylinder med diameter t, og aksen må holde seg inne i den fra den ene enden til den andre. Dette er utropet som fanger den bøyde pinnen som gjemmer seg i en batch, og den som lar en enkel go/no-go-armatur erstatte en langsom inspeksjonsrutine.
Fordi akseretthet fester seg til en funksjon med en størrelsesdimensjon, kan den bære en maksimal materialtilstandsmodifikator. Den modifikatoren deler ut bonustoleranse ettersom den faktiske størrelsen avviker fra MMC, og det er grunnen til at forklaringen vises så ofte på høyvolumskafter og festemidler der syklustiden er viktig.
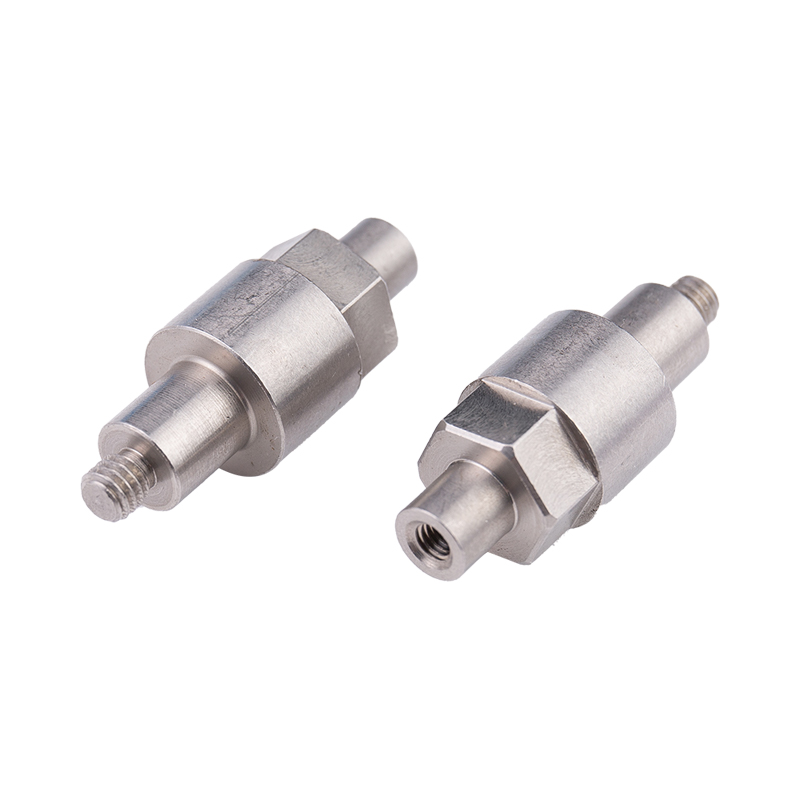 Egendefinert sekskantet trappetrinn med gjengede ender Spesialtilpasset sekskantet trinnaksel i rustfritt stål med gjengede ender og en sekssidig midtseksjon, maskinert til forespurte spesifikasjoner for feste og bærende bruk. Se produkt →
Hva flatheten faktisk styrer
Flathet definerer to parallelle plan atskilt av toleranseverdien og krever at hvert punkt på den indikerte overflaten sitter mellom dem. Det er ingen datum, ingen orientering og ingen plassering i kontrollen: sonen flyter, og den er fri til å vippe. Et ansikt kan være helt flatt mens det sitter i tre grader til dets parringsoverflate, og flathetsuttrykket vil aldri si et ord om det.
Den flytende sonen forklarer det meste av forvirringen vi ser. En flathetsforklaring på en tetningsflate garanterer bare at ansiktet er et godt plan. Hvis den i tillegg må sitte parallelt med en monteringsflens, trenger utskriften parallellitet med et datum, eller en profilkontroll som fanger form og orientering sammen.
Der flathet får sin plass: pakningsseter, flensflater, skivelagerflater, bunnen av et ventilhus, vakuumchucker og målekontakter, hvor som helst hvor kontakten må være jevn eller en tetning må holde.
 Tilpasset luftstrømkontrollventilhus i rustfritt stål Spesialbearbeidet ventilhus i rustfritt stål for indre kammerkomponenter i luftstrømkontrollenheter, med spesifikasjoner og overflatebehandling satt av applikasjonskrav. Se produkt →
Flathet vs retthet, side ved side
Begge skjemakontrollene er verifisert uten et datum, men bare flathet ser på hele overflaten på en gang. | Sammenligningspunkt | Retthet | Flathet |
| GD&T-symbol | En enkelt horisontal linje | Et parallellogram |
| Hva det begrenser | Ett linjeelement, eller den avledede medianaksen til en sylinder | Hele overflaten, i alle retninger |
| Toleransesone | To parallelle linjer, eller en sylinder rundt aksen | To parallelle plan |
| Datoreferanse | Ingen nødvendig | Ingen nødvendig |
| MMC-modifikator | Tillatt på aksen retthet av en funksjon av størrelse | Ikke aktuelt |
| Typisk inspeksjon | Rette og føler, måleur på en plate, CMM linjeskanning, funksjonsmåler | Overflateplate og høydemåler, CMM punktgitter, optisk flat |
| Typiske deler | Aksler, tapper, stendere, styreskinner, wire, profiler | Tetningsflater, flenser, skiver, plater, blokker |
| Hvordan en fiasko ser ut | Linjen eller aksen bøyer seg | Overflaten vrir seg, buer eller fat |
Hvor de to blir forvirret på en ekte tegning
En flathetsforklaring som gjør jobben med parallellisme
En designer vil at en dekkplate skal sitte jevnt ned, skriver flathet 0,05, og lurer så på hvorfor platen fortsatt vugger på huset. Flathetssjekken bestod; setet var vippet. Rettelsen er et datum og en parallellitetsuttalelse, vanligvis med en litt løsere flathet slik at de to kontrollene deler toleransebudsjettet fornuftig i stedet for å kjempe mot hverandre.
Retthet sjekket i bare én retning
Vi har sett deler avskrevet med en rettekant lagt på langs, når selve baugen var på tvers av bredden. Dersom tegningen har overflateretthet, avtal skriftlig hvilken retning linjeelementene går, eller oppgrader til flathet når funksjonen trenger hele flaten.
Akseretthet mistaken for roundness
Et skaft kan være perfekt rundt i hvert tverrsnitt, holde diameteren hele dagen, og fortsatt være bøyd som en banan. Størrelse og rundhet sier ingenting om aksen. Bare akseretthet, eller en utløps- eller posisjonskontroll, fanger opp denne tilstanden.
Hvordan disse toleransene holdes i produksjonen
Formtoleranser bestemmes lenge før en inspektør berører delen. De lever i prosessruten, armaturet og rekkefølgen av operasjoner.
- For flathet etterlater planfresing en karakteristisk skål eller konveks overflate når en tynn del klemmes hardt; overflatesliping og lapping tar det videre; tynt lager trenger stressavlastning og lette etterbehandlingskutt.
- For retthet holder svinging og senterløs sliping en akse godt, men varmebehandling og plettering kan bøye en aksel etterpå, så retting hører hjemme i ruten heller enn på slutten som en redningsaksjon.
- For inspeksjon kan et CMM-punktgitter og en optisk flate legitimt være uenige på en bølget overflate, så det er langt billigere å avgjøre metoden før den første batch enn etter den.
Stemplede deler oppfører seg annerledes igjen: en skive som er blankt fra strimmel bærer spolens gjenværende spenning, så lagerflaten må preges eller slipes flat i stedet for bare stanset. Å holde den typen drift under kontroll er den samme disiplinen bak hvordan vi holder dimensjonsnøyaktigheten forutsigbar fra kjøring til kjøring .
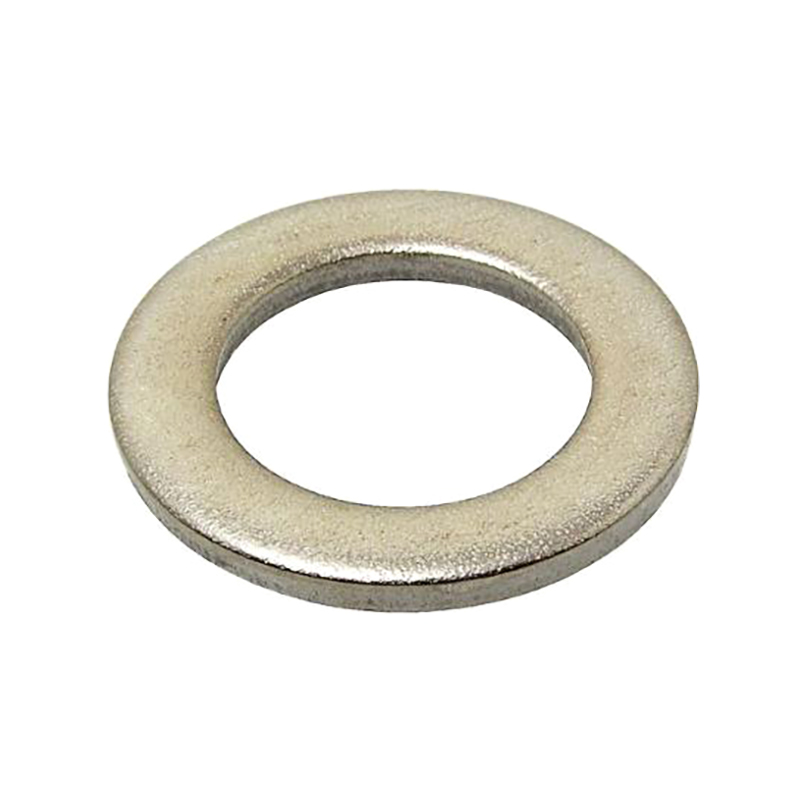 DIN 125 2,7 flate skiver i stål med sinkfinish DIN 125 2.7 flat skive i stål med sinkfinish, tilbys av en produsent som også støtter tilpassede ikke-standard og business-to-business bestillinger. Se produkt →
Hva vi spør før vi siterer en formtoleranse
- Må funksjonen forsegle, lokalisere eller bare se flat ut? Svaret avgjør hvilken kontroll som hører hjemme på trykket.
- Er kravet enveis eller full overflate? Hvis funksjonen bare trenger en linje, er retthet det billigere løftet.
- Hvilken datumstruktur bruker sammenstillingen egentlig? Form alene beskriver sjelden hvordan en del oppfører seg når den er boltet ned.
- Hvordan vil funksjonen bli verifisert: måler, CMM eller overflateplate? Inspeksjonsmetode og toleranseverdi bør velges sammen.
- Hva kan prosessen realistisk nå? Rundt 0,02 mm er rutine fra fresing av en stiv del, mens 0,005 mm generelt ønsker sliping eller lapping.
Når geometrien ikke er dekket av en publisert standard, siterer vi den som en ikke-standard festemiddel eller maskinert komponent og bekreft både kontrollen og målemetoden før du skjærer metall.
Ingen av kontrollene er vanskelige når forskjellen er tydelig. Retthet ser på en linje, flathet ser på en overflate, og flathet er rett og slett det tøffere løftet. Når en tegning blander dem sammen, blir delen vanligvis fortsatt laget, men den inspiseres mot feil spørsmål, og det er der skrot, argumenter og sene forsendelser kommer fra. Send oss trykket sammen med sammenkoblingsdelen, så forteller vi deg hvilken forklaring som faktisk beskriver hva sammenstillingen trenger.